Основные процессы сварки и оборудование
Сварочный процесс определяет устройство источника тока, способ подачи металла и состав расходных материалов. Для ручной дуговой сварки применяют покрытые электроды, для механизированной сварки — проволоку, а при TIG дугу поддерживают между изделием и неплавящимся электродом. Выбор метода зависит от металла, толщины деталей, положения шва и условий работы.
Для надежной работы Сварочное оборудование подбирают не отдельно от остальной оснастки: учитывают допустимый ток горелки или держателя, сечение кабелей и требования к защитной среде. Несовпадение этих параметров может привести к перегреву оборудования, нестабильной дуге или дефектам соединения.
Аппараты для MMA, MIG/MAG и TIG
В аппаратах MMA дуга горит между заготовкой и покрытым электродом. Покрытие образует газовую защиту и шлак, поэтому отдельная подача газа обычно не требуется. Процесс подходит для монтажа и работ вне помещения, но после сварки шлак удаляют, а смена электродов прерывает работу.
MIG/MAG использует непрерывно подаваемую плавящуюся проволоку. В MIG защиту обычно создаёт инертный газ, например аргон, а в MAG — активный газ или смесь на основе аргона и углекислого газа. TIG-сварка ведётся неплавящимся вольфрамовым электродом; присадочный пруток подают отдельно, если он нужен. Этот способ позволяет контролировать ванну, но требует точной координации движений.
Параметры источника тока и продолжительность включения
Для оценки аппарата учитывают диапазон сварочного тока, напряжение питания, режимы работы и продолжительность включения (ПВ). ПВ показывает, сколько времени источник может работать при заданном токе в стандартном десятиминутном цикле. Например, ПВ 60% означает шесть минут сварки и четыре минуты охлаждения при указанном режиме. При повышении тока допустимое время работы обычно уменьшается.
Номинальные значения сопоставляют с задачей и условиями эксплуатации: тонкий металл требует меньшего тока, а толстое сечение — большего или нескольких проходов. Для длительных циклов имеет значение охлаждение аппарата и наличие защиты от перегрева.
Расходные материалы и их совместимость
Расходники подбирают по основному металлу и процессу. Их состав влияет на перенос металла, формирование шва и склонность соединения к пористости или трещинам. Маркировка материала и рекомендации технологической документации помогают проверить соответствие до начала сварки.
Электроды, проволока и присадочные материалы
Для MMA учитывают назначение электрода, тип покрытия и диаметр. Диаметр соотносят с толщиной детали, положением шва и доступным током: слишком крупный электрод сложнее использовать на тонком металле. Покрытие влияет на устойчивость дуги, защиту ванны и образование шлака. Электрод должен соответствовать материалу заготовки, например углеродистой или нержавеющей стали.
Сварочная проволока бывает сплошной и порошковой. Сплошная проволока применяется с внешним защитным газом; порошковая содержит флюсовый состав, а отдельные её типы рассчитаны на сварку без внешней подачи газа. Проволоку выбирают по составу основного металла, диаметру, способу подачи и газу. Для TIG присадочный пруток также подбирают по металлу изделия, а его использование зависит от типа соединения и зазора.
Защитные газы и вольфрамовые электроды
Защитный газ вытесняет воздух из зоны сварки. Аргон часто применяют при TIG и MIG; смеси аргона с углекислым газом используют в MAG. Состав газа влияет на устойчивость дуги, глубину проплавления и форму шва, поэтому проволока и газ должны быть совместимы. Расход задают с учётом горелки, положения шва и движения воздуха: сквозняк способен нарушить газовую защиту.
В TIG используют вольфрамовые электроды, диаметр которых выбирают с учётом тока и полярности. Конец затачивают для получения нужной формы дуги; загрязнённый или повреждённый электрод ухудшает её стабильность. Тип вольфрама должен соответствовать режиму и материалу.
Подбор оборудования для конкретной работы
Оборудование оценивают как систему: источник тока, кабели, механизм подачи проволоки, горелка или держатель, а также расходные материалы должны работать в согласованных режимах.
Учет металла, толщины и положения шва
Для тонких листов выбирают режим, позволяющий ограничить тепловложение и не прожечь кромки. При большой толщине учитывают требуемое проплавление, подготовку кромок и возможность сварки в несколько проходов. Алюминий требует подходящего процесса, проволоки и подачи; для стали и нержавеющих сплавов применяют расходники соответствующего состава. Сварка в вертикальном или потолочном положении предъявляет отдельные требования к току, диаметру электрода и управлению ванной.
Совместимость аппарата, горелки и расходников
Проверяют тип разъёмов, полярность, допустимый ток горелки и кабелей, а также способ охлаждения. Горелка с воздушным охлаждением и жидкостная модель рассчитаны на разные тепловые нагрузки. Для MIG/MAG дополнительно сверяют диаметр проволоки с роликами и каналом подачи, а для TIG — тип подключения и параметры газового тракта. Расходники должны подходить к установленной оснастке и выбранному режиму.
Хранение, обслуживание и безопасность сварки
Состояние материалов и оборудования влияет на повторяемость процесса. Перед работой проверяют целостность изоляции, соединений и шлангов, а после — очищают рабочие поверхности и оснастку от брызг и загрязнений.
Условия хранения электродов и проволоки
Электроды держат в сухой упаковке, защищённой от конденсата. Увлажнение покрытия может вызвать нестабильную дугу и поры в шве; режим прокалки, если он нужен, устанавливает изготовитель конкретного типа электрода. Проволоку хранят в закрытой упаковке, не допуская коррозии, пыли и деформации катушки. Загрязнения на поверхности способны нарушить подачу и качество соединения.
Защита сварщика и регулярная проверка оборудования
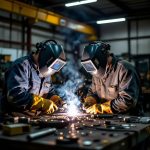
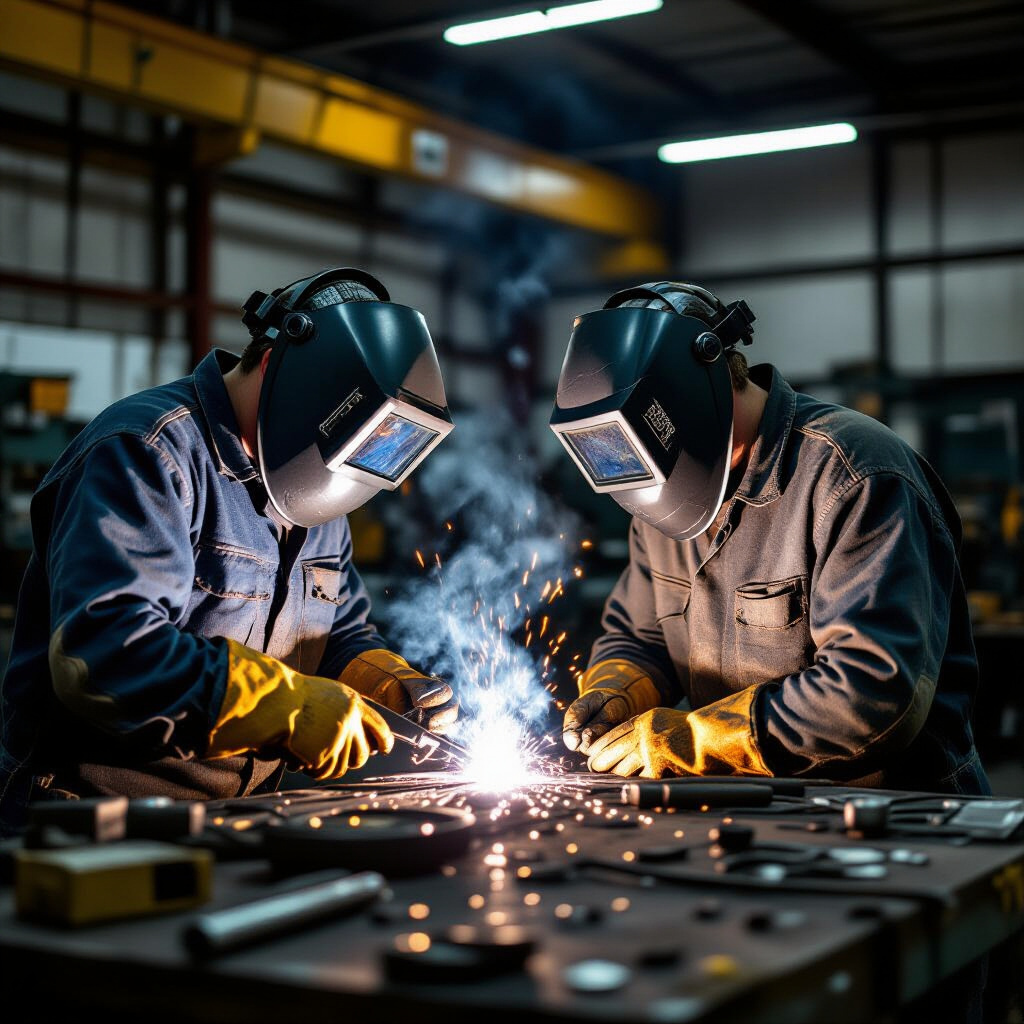
Сварочная маска с подходящим светофильтром защищает глаза и лицо от излучения и искр; перчатки и закрытая огнестойкая одежда снижают риск ожогов. Вентиляция или местное удаление дыма уменьшают воздействие аэрозолей, особенно при работе с покрытиями и в замкнутых пространствах. Перед включением проверяют заземление, кабели, держатель или горелку, газовые соединения и подачу газа. Повреждённые элементы выводят из работы до устранения неисправности.